Как сварить алюминиевую трубу: технология и советы
2026-10-10
- Особенности сварки алюминиевых труб: физика процесса и выбор метода
- Подготовка алюминиевых труб к сварке: критические этапы
- Технология TIG-сварки (AC TIG): контроль и параметры
- Технология MIG-сварки: производительность и особенности
- Типичные дефекты и методы их предотвращения
- Инженерный подход к качеству: опыт завода Yuhuan Pengyue Mechanism
- Рекомендации для B2B-закупщиков и инженеров
Особенности сварки алюминиевых труб: физика процесса и выбор метода
Алюминий и его сплавы являются одними из самых востребованных материалов в современном машиностроении, авиастроении и производстве автомобильных компонентов благодаря высокому соотношению прочности и веса. Однако технологический процесс соединения алюминиевых труб существенно отличается от работы со сталями. Главная сложность заключается в физических и химических свойствах самого материала, которые требуют от сварщика глубокого понимания металлургии и строгого соблюдения режимов сварки.
Ключевой проблемой при сварке алюминия является наличие на его поверхности тугоплавкой оксидной пленки (Al2O3). Температура плавления этой пленки составляет около 2050 °C, в то время как сам алюминий плавится при температуре всего 660 °C. Если не удалить или не разрушить этот оксидный слой в процессе сварки, он будет препятствовать сплавлению основного металла, что приведет к образованию непроваров, включений шлака и снижению механической прочности шва. Именно поэтому для качественной сварки алюминиевых труб необходимо использовать методы, обеспечивающие активное воздействие на зону сварки, либо предварительную тщательную механическую очистку.
Вторым важным фактором является высокая теплопроводность алюминия, которая примерно в три раза превышает теплопроводность стали. Это означает, что тепло от источника быстро отводится от зоны сварки в основной металл трубы. Для компенсации этих потерь требуется использование более мощных источников тепла и, зачастую, предварительный подогрев заготовок, особенно если толщина стенки трубы значительна. Без достаточного ввода тепла возникает риск неполного провара корня шва, что критично для герметичных соединений.
Третья особенность — высокая линейная усадка алюминия при кристаллизации (примерно в два раза больше, чем у стали). Это создает серьезные риски возникновения деформаций и внутренних напряжений в конструкции трубы. При сварке тонкостенных труб это может привести к короблению геометрии, а при сварке толстостенных — к образованию трещин в шве или околошовной зоне. Для минимизации этих эффектов необходимо правильно выбирать разделку кромок, использовать приспособления для фиксации деталей и соблюдать последовательность наложения швов.
Наиболее распространенными методами сварки алюминиевых труб в промышленной практике являются аргонодуговая сварка вольфрамовым электродом (TIG/WIG) и полуавтоматическая сварка в среде защитных газов плавящимся электродом (MIG/MAG). Выбор конкретного метода зависит от толщины стенки трубы, требований к качеству шва, производительности и доступного оборудования.
Подготовка алюминиевых труб к сварке: критические этапы
Качество сварного соединения алюминиевой трубы напрямую зависит от качества подготовки поверхностей. Ошибки на этом этапе невозможно исправить последующей настройкой сварочного аппарата. Подготовка включает в себя несколько последовательных операций, каждая из которых имеет свое технологическое назначение.
Механическая очистка. Первым шагом является удаление оксидной пленки и загрязнений с поверхности трубы в зоне сварки (обычно на ширину 20–30 мм от края стыка). Для этого используется механический метод: зачистка металлической щеткой из нержавеющей стали или шлифовальным кругом. Важно использовать инструменты, которые ранее не применялись для обработки стали, чтобы избежать попадания частиц железа в алюминий. Железные включения могут стать очагами коррозии в будущем. Зачистку следует проводить непосредственно перед сваркой, так как оксидная пленка начинает восстанавливаться на воздухе очень быстро.
Обезжиривание. После механической очистки поверхность необходимо обезжирить для удаления смазочно-охлаждающих жидкостей, масел и других органических загрязнений. Для этого применяются специальные растворители, такие как ацетон, уайт-спирит или специализированные составы для обезжиривания алюминия. Ткань, используемая для протирки, должна быть чистой и не оставлять ворса. Эта процедура предотвращает появление пор в сварном шве, вызванных выделением водорода из разлагающихся органических веществ.
Разделка кромок. Для труб со стенкой толщиной более 3–4 мм требуется подготовка кромок. Обычно выполняется V-образная разделка с углом раскрытия 60–70 градусов. Это обеспечивает полный провар корня шва. Кромки можно обрабатывать механически (фрезерованием) или химически (травлением), но механический способ более распространен в условиях производства. Важно снять фаску так, чтобы не осталось заусенцев, которые могут мешать плотному прилеганию труб друг к другу.
Сборка и фиксация. Алюминиевые трубы обладают высокой чувствительностью к зазорам. При сборке стыка необходимо обеспечить равномерный зазор по всему периметру трубы. Для тонкостенных труб часто используют съемные медные или стальные подкладные кольца, которые предотвращают прожог корня шва и поддерживают форму ванны расплавленного металла. Фиксация деталей перед сваркой осуществляется с помощью прихваток. Прихватки должны выполняться тем же методом и теми же материалами, что и основной шов, чтобы обеспечить одинаковую структуру металла в зоне соединения.
Предварительный подогрев. Для труб с толщиной стенки более 10–15 мм рекомендуется предварительный подогрев до температуры 100–150 °C. Это позволяет снизить градиент температур между зоной сварки и основным металлом, уменьшить скорость охлаждения шва и снизить риск образования трещин. Подогрев должен быть равномерным по всей окружности трубы. Важно не перегревать алюминий выше 200–250 °C, так как это может привести к изменению механических свойств сплава (снижению прочности) и появлению горячих трещин. Контроль температуры осуществляется с помощью контактных термометров или термоиндикаторных карандашей.
Технология TIG-сварки (AC TIG): контроль и параметры
Аргонодуговая сварка неплавящимся вольфрамовым электродом в среде аргона (TIG) считается эталоном качества для соединения алюминиевых труб, особенно когда требуется высокая точность, эстетичный вид шва и работа с тонкими стенками. Ключевой особенностью этого процесса для алюминия является использование переменного тока (AC).
Почему именно переменный ток? При сварке на постоянном токе прямой полярности (DCEN) обеспечивается глубокий провар, но нет эффекта очистки поверхности от оксидной пленки. При обратной полярности (DCEP) происходит эффективное разрушение оксидов (катодное распыление), но глубина провара мала, а электрод сильно перегревается. Переменный ток (AC) сочетает в себе преимущества обоих режимов: в одну полуволну ток очищает поверхность, в другую — обеспечивает провар. Современные инверторные источники питания позволяют точно балансировать эти фазы.
Выбор защитного газа. Для сварки алюминия методом TIG используется исключительно аргон высокой чистоты (не менее 99,98%). Аргон обеспечивает надежную защиту сварочной ванны от атмосферного воздуха. Расход газа обычно составляет 8–12 литров в минуту, в зависимости от диаметра сопла горелки. Важно использовать газовую линзу в горелке, которая обеспечивает более ламинарный поток газа и лучшую защиту зоны сварки, особенно при работе на больших токах или на улице.
Выбор присадочного материала. Присадочная проволока подбирается в соответствии с маркой основного металла трубы. Наиболее распространены сплавы:
- ER4043 (АК5): содержит кремний. Обладает хорошей текучестью, меньше подвержен образованию трещин, но имеет более низкую прочность и температуру плавления. Часто используется для сварки сплавов серии 6xxx (Al-Mg-Si).
- ER5356 (АМг5): содержит магний. Обеспечивает более высокую прочность шва, лучше сопротивляется коррозии в морской воде, но более склонен к образованию трещин при сварке сплавов с высоким содержанием кремния. Используется для сплавов серии 5xxx (Al-Mg).
Диаметр присадочной проволоки обычно выбирается в зависимости от толщины стенки трубы и сварочного тока. Для труб толщиной 2–3 мм используется проволока диаметром 1,6–2,0 мм, для более толстых стен — 2,4–3,2 мм.
Режимы сварки. Сила сварочного тока определяется толщиной стенки трубы. Ориентировочно, на 1 мм толщины требуется 30–40 Ампер тока. Однако точные настройки зависят от конфигурации стыка и положения сварки. Важным параметром является баланс переменного тока (AC Balance). Увеличение доли положительной полуволны (очистки) улучшает удаление оксидов, но снижает глубину провара и увеличивает нагрев вольфрамового электрода. Оптимальный баланс обычно находится в диапазоне 20–30% очистки.
Частота переменного тока также играет роль. Повышение частоты (до 100–200 Гц) позволяет сузить дугу, увеличить концентрацию энергии и улучшить контроль над сварочной ванной, что особенно полезно при сварке угловых швов или в труднодоступных местах.
Техника ведения шва при TIG-сварке алюминиевых труб предполагает движение горелки вдоль стыка с одновременной подачей присадочной проволоки в переднюю часть сварочной ванны. Wire не должна вводиться в столб дуги, только в расплавленный металл. Движения должны быть плавными, без резких остановок, чтобы избежать пережога или непровара.
Технология MIG-сварки: производительность и особенности
Для сварки алюминиевых труб средней и большой толщины, а также для серийного производства, где важна скорость, чаще применяется полуавтоматическая сварка плавящимся электродом в среде защитных газов (MIG). Этот метод обеспечивает высокую производительность за счет непрерывной подачи проволоки и более высоких сварочных токов.
Перенос металла. При сварке алюминия методом MIG наиболее предпочтительным является струйный перенос металла (Spray Transfer) или импульсный режим (Pulsed MIG). Капельный перенос (Short Circuit) для алюминия практически не применяется из-за высокой вязкости расплава и риска образования дефектов. Импульсный режим позволяет точно контролировать ввод тепла, снижая риск прожога тонких стенок и уменьшая разбрызгивание металла. Это особенно важно при сварке труб, где внутренняя поверхность должна оставаться чистой.
Подача проволоки. Алюминиевая проволока мягче стальной и более хрупкая, поэтому система подачи должна быть специально адаптирована. Используются четырехроликовые подающие механизмы с тефлоновыми направляющими каналами, чтобы минимизировать трение. Длина направляющего канала должна быть минимальной (не более 3 метров), так как длинная проволока может застревать или ломаться. Катушки с проволокой должны быть защищены от влаги, так как алюминий активно поглощает водород, который приводит к пористости шва.
Защитный газ. Как и в случае с TIG, для MIG-сварки алюминия используется чистый аргон. Добавление гелия иногда практикуется для увеличения глубины провара при сварке очень толстых труб, но это требует специального оборудования и настроек. Расход газа при MIG-сварке выше, чем при TIG, и может достигать 15–20 литров в минуту из-за большего размера сварочной ванны и более высоких токов.
Техника сварки. При сварке труб в нижнем положении горелка располагается под углом 10–15 градусов к вертикали. Важно вести сварку «углом вперед» (push technique), чтобы газ защищал ванну, а проволока подавалась в направлении движения. При сварке кольцевых швов труб необходимо использовать поворотные устройства (рольганги), чтобы вести сварку в нижнем положении, что обеспечивает наилучшее качество формирования шва. Если сварка ведется в фиксированном положении, требуется высокое мастерство оператора для контроля ванны во всех пространственных положениях.
Типичные дефекты и методы их предотвращения
Даже при соблюдении технологии сварки алюминиевых труб могут возникать дефекты. Понимание причин их появления позволяет своевременно корректировать процесс.
| Дефект | Причина возникновения | Меры предотвращения |
|---|---|---|
| Пористость | Наличие влаги, масла или грязи на поверхности; плохая защита газом; влажный присадочный материал. | Тщательная очистка и обезжиривание; проверка расхода и чистоты аргона; хранение проволоки в сухом месте; увеличение скорости подачи газа. |
| Непровар | Недостаточная сила тока; слишком высокая скорость сварки; отсутствие подогрева для толстых стенок; неправильный угол разделки. | Увеличение сварочного тока; снижение скорости сварки; предварительный подогрев; правильная подготовка кромок. |
| Прожег | Избыточный ток; слишком низкая скорость сварки; отсутствие подкладного кольца для тонких труб. | Снижение тока; увеличение скорости; использование медных подкладок; применение импульсного режима. |
| Горячие трещины | Высокие внутренние напряжения; неправильный выбор присадочного материала; чрезмерный перегрев. | Использование присадки, стойкой к трещинам (например, ER4043 для некоторых сплавов); правильное проектирование шва; контроль межпроходной температуры. |
| Окисление шва | Недостаточная защита газом; сквозняки; загрязненное сопло горелки. | Установка газовых экранов; очистка сопла от брызг; увеличение расхода газа; использование газовой линзы. |
Особое внимание следует уделять контролю качества. Визуальный осмотр позволяет выявить поверхностные дефекты, но для проверки герметичности и внутренней структуры шва применяются неразрушающие методы контроля, такие как рентгенография или ультразвуковая дефектоскопия, особенно если труба предназначена для работы под давлением.
Инженерный подход к качеству: опыт завода Yuhuan Pengyue Mechanism
Хотя сварка алюминиевых труб является самостоятельной технологической операцией, она часто выступает частью более сложного производственного цикла, включающего изготовление компонентов шасси, рам и несущих конструкций. В таких системах требования к точности размеров, устойчивости к вибрационным нагрузкам и долговечности соединений крайне высоки. Опыт ведущих производителей автокомпонентов демонстрирует, что качество конечного изделия закладывается не только на этапе сварки, но и на этапах проектирования, контроля сырья и финальной сборки.
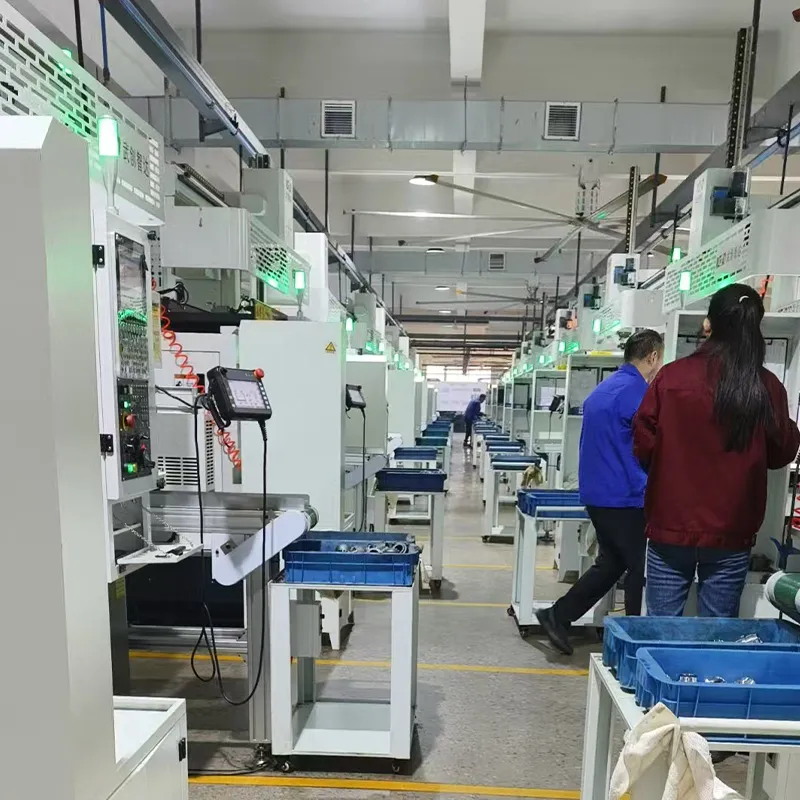
Завод Юйхуань Пэньюе Механизм (Yuhuan Pengyue Mechanism), расположенный в ключевой промышленной зоне Цзефантан, специализируется на разработке и производстве высокоточных компонентов автомобильного шасси с 2011 года. Предприятие объединяет инженерный потенциал и современные производственные мощности, обеспечивая соответствие продукции международным требованиям к эксплуатационным характеристикам. Хотя основная продукция завода сосредоточена в двух ключевых направлениях — амортизационных втулках и элементах тяговой группы стабилизатора, — принципы системного подхода к качеству, применяемые здесь, универсальны для любого металлообрабатывающего производства, включая работу с трубопроводами и сварными конструкциями.
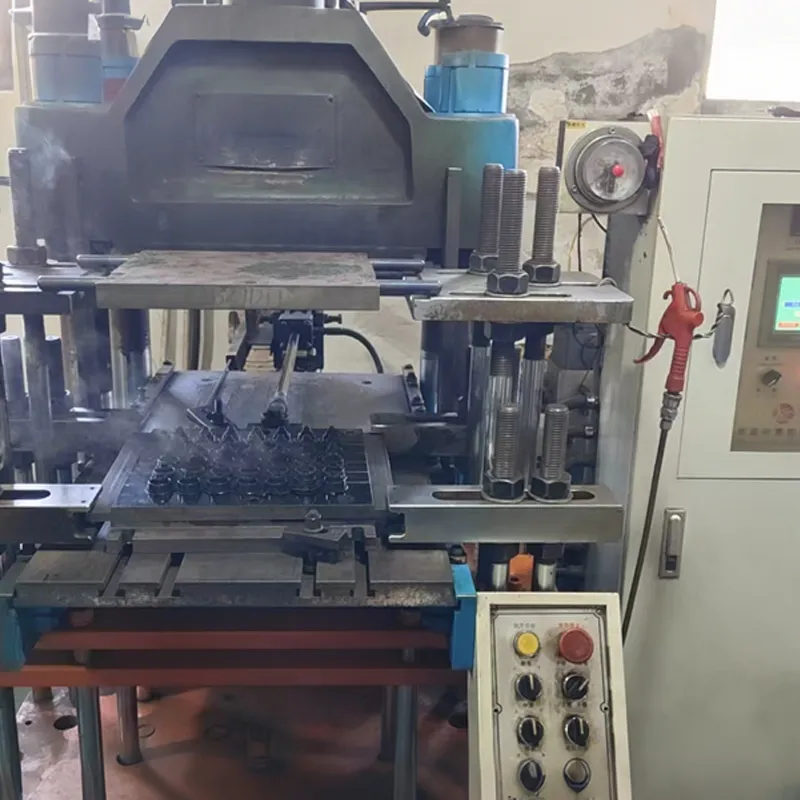
Производственная база завода занимает площадь более 200 му и включает две самостоятельные площадки в городах Юйхуань и Цзянси. На этих предприятиях реализованы замкнутые технологические цепочки: от точной механической обработки и штамповки до гальванического покрытия и финальной сборки. Внедренная многоуровневая система контроля качества включает входной контроль сырья, операционный контроль на всех этапах производства и выходной контроль готовой продукции с применением измерительных приборов и испытательных стендов. Такой подход гарантирует стабильность размеров и долговечность изделий, что критически важно для компонентов, работающих в условиях динамических нагрузок.
Ассортимент завода превышает 30 000 типоразмеров продукции, включая сертифицированные модели амортизационных втулок (например, K7389, BH53004, K6688) и тяг стабилизатора. Наличие собственной исследовательской команды, насчитывающей десятки специалистов, позволяет заводу постоянно адаптировать продукцию под новые платформы и требования заказчиков. Сотрудничество с ведущими отраслевыми предприятиями, такими как «Дэличжун», «Жуйтай» и «Водон», подтверждает способность завода обеспечивать не только объем, но и высокий уровень инженерной ответственности.
Для B2B-заказчиков, занимающихся закупкой сложных металлических компонентов или сварных узлов, важен не только сам факт наличия сварочного оборудования, но и общая культура производства. Завод Юйхуань Пэньюе Механизм осуществляет поставки на внутренний китайский рынок и в страны СНГ, придерживаясь принципов прозрачного взаимодействия. Сервисная политика включает консультационную помощь при подборе аналогов и адаптации продукции под специфические требования, что позволяет партнерам минимизировать риски при интеграции новых компонентов в свои производственные линии.
Рекомендации для B2B-закупщиков и инженеров
При организации процесса сварки алюминиевых труб или закупке готовых сварных конструкций необходимо учитывать ряд факторов, влияющих на итоговую стоимость и надежность изделия.
1. Спецификация материала. Всегда уточняйте точную марку алюминиевого сплава трубы и присадочной проволоки. Разные сплавы имеют различную свариваемость. Например, сплавы серии 2xxx (Al-Cu) и 7xxx (Al-Zn-Mg) считаются трудносвариваемыми и требуют особых технологий, в то время как сплавы серий 1xxx, 3xxx, 5xxx и 6xxx свариваются хорошо. Ошибка в выборе присадочного материала может привести к снижению коррозионной стойкости или прочности шва.
2. Требования к контролю качества. В техническом задании должно быть четко прописано, какие методы неразрушающего контроля будут применяться. Для ответственных конструкций, таких как трубы гидравлических систем или элементы безопасности автомобиля, визуального осмотра недостаточно. Требуется рентгенографический или ультразвуковой контроль для выявления внутренних пор и непроваров.
3. Квалификация персонала. Сварка алюминия требует более высокой квалификации оператора, чем сварка стали. Убедитесь, что подрядчик имеет сертифицированных сварщиков, имеющих допуск к работе с алюминиевыми сплавами согласно соответствующим стандартам (например, ISO 9606-2).
4. Условия хранения и логистики. Алюминиевые сварные конструкции чувствительны к механическим повреждениям и коррозии при хранении в агрессивных средах. Требуйте надлежащей упаковки и защиты поверхностей после сварки. Завод Юйхуань Пэньюе Механизм, обладая опытом поставок в страны СНГ и сотрудничества с крупными дистрибьюторскими сетями, обеспечивает строгое логистическое планирование, что гарантирует своевременную и безопасную доставку продукции.
5. Возможность кастомизации. Если стандартные решения не подходят, обсудите с производителем возможность адаптации технологии. Наличие собственных исследовательских команд и гибкой производственной организации, как у завода Юйхуань Пэньюе Механизм, позволяет решать нестандартные задачи по подбору материалов и конструкторских решений.
Сварка алюминиевых труб — это сложный технологический процесс, требующий точного соблюдения параметров и высокой культуры производства. Понимание физических основ процесса, правильная подготовка и выбор квалифицированного партнера позволяют получить надежные и долговечные соединения, отвечающие самым строгим требованиям современной промышленности.