Снаряжение пластиковой гильзы: технология и оборудование
2026-09-30
- Технологический процесс снаряжения пластиковых гильз: от подготовки до сборки
- Оборудование для автоматизации и контроля качества сборки
- Материаловедение и выбор компонентов для пластиковых гильз
- Роль многоуровневого контроля качества в производстве
- Интеграция процессов снаряжения в общую цепочку поставок автокомпонентов
- Критерии выбора поставщика компонентов шасси для B2B-закупщиков
- Технические нюансы и частые ошибки при эксплуатации узлов с пластиковыми гильзами
Технологический процесс снаряжения пластиковых гильз: от подготовки до сборки
Снаряжение пластиковой гильзы представляет собой критически важный этап в производстве узлов подвески и амортизационных систем автомобиля. В контексте автомобильной промышленности, особенно при изготовлении компонентов шасси, термин «снаряжение» (или комплектация) подразумевает не просто механическое соединение деталей, а сложный технологический цикл, обеспечивающий герметичность, виброустойчивость и долговечность конечного изделия. Пластиковые гильзы, часто используемые в качестве направляющих элементов, защитных кожухов или структурных частей амортизационных стоек, требуют особого подхода к интеграции с металлическими компонентами, резиновыми демпферами и смазочными материалами.
Процесс начинается с тщательной подготовки компонентов. Пластиковые элементы, изготовленные методом литья под давлением из инженерных полимеров (таких как полиамид PA6, PA66 или полипропилен PP), должны пройти контроль геометрии. Любые отклонения в размерах внутренней или внешней поверхности гильзы могут привести к нарушению посадочных мест при последующей сборке. На этом этапе также осуществляется визуальный и инструментальный контроль на наличие дефектов литья, таких как утяжины, непроливы или следы от толкателей, которые могут ослабить конструктивную целостность детали.
Ключевым аспектом снаряжения является подготовка поверхностей сопрягаемых деталей. Если пластиковая гильза взаимодействует с металлическим штоком амортизатора или корпусом, необходимо обеспечить правильные условия трения и защиты от коррозии. Для металлических компонентов, входящих в сборочный узел, часто применяется цинковое покрытие, которое защищает сталь от окисления в агрессивных дорожных условиях. Например, в номенклатуре специализированных производителей встречаются амортизационные втулки серого и серебристо-серого цвета именно с цинковым покрытием, что свидетельствует о важности антикоррозионной защиты даже для внутренних элементов подвески.
Само снаряжение включает в себя установку уплотнительных элементов, направляющих втулок и, при необходимости, нанесение специализированных смазок. Смазочные материалы подбираются исходя из совместимости с типом пластика и резины, используемой в демпфирующих элементах. Неправильный выбор смазки может привести к разбуханию резиновых компонентов или деградации пластика при низких или высоких температурах. Процесс сборки должен осуществляться в контролируемых условиях, чтобы исключить попадание абразивных частиц пыли или грязи внутрь узла, так как это напрямую влияет на ресурс работы амортизатора и комфорт вождения.
Оборудование для автоматизации и контроля качества сборки
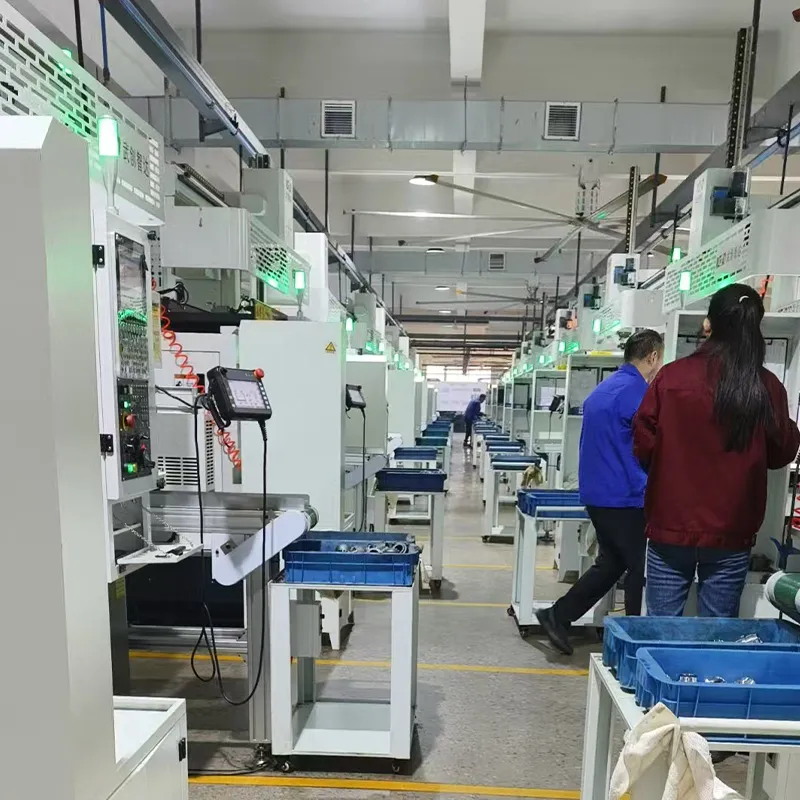
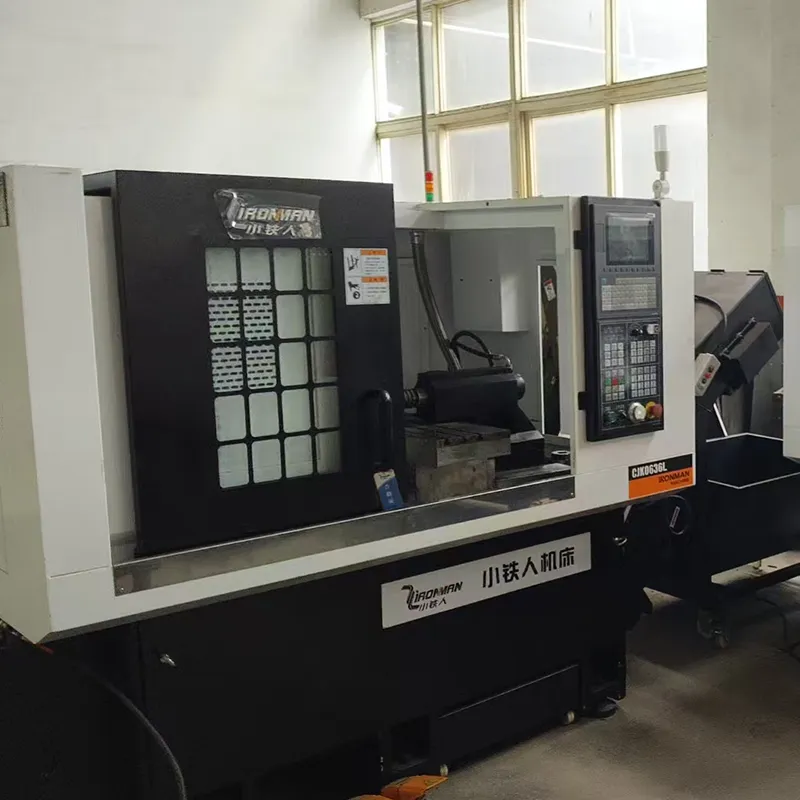
Для обеспечения стабильности характеристик при массовом производстве снаряжения пластиковых гильз требуется высокоточное оборудование. Ручная сборка в данном сегменте практически не применяется из-за высоких требований к повторяемости усилий запрессовки и точности позиционирования деталей. Современная производственная линия состоит из нескольких модулей, каждый из которых отвечает за конкретную операцию технологического цикла.
Первым этапом является автоматическая подача и ориентация компонентов. Вибрационные бункеры и конвейерные системы обеспечивают поступление пластиковых гильз и металлических деталей в сборочные ячейки. Системы технического зрения (machine vision) играют здесь решающую роль: они сканируют каждую деталь перед сборкой, подтверждая её соответствие чертежу и отсутствие дефектов. Это особенно важно для деталей сложной геометрии, где даже микроскопический заусенец может привести к браку всего узла.
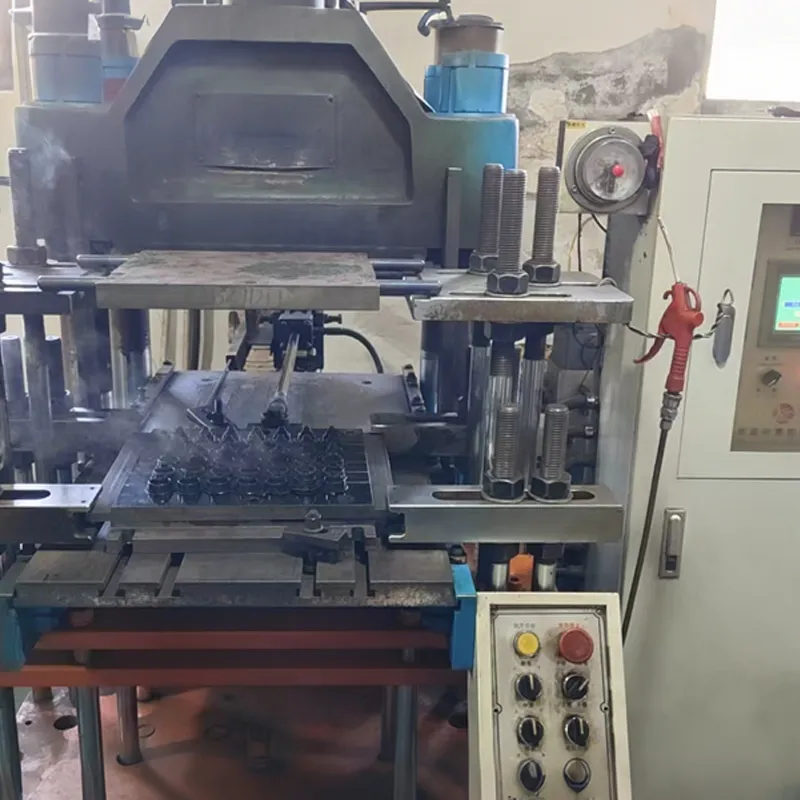
Основным узлом линии является прессовое оборудование для запрессовки. Гидравлические или сервоэлектрические прессы позволяют контролировать силу и скорость вдавливания компонентов. При снаряжении гильзы важно не превысить предел текучести пластика, чтобы избежать образования трещин или остаточных напряжений, которые могут проявиться позже в процессе эксплуатации автомобиля. Сервопрессы обеспечивают возможность программирования профиля усилия, что позволяет адаптировать процесс под разные типы материалов и конфигурации изделий.
После механической сборки следует этап нанесения смазочных материалов и установки эластомерных элементов. Для этого используются дозирующие станции, обеспечивающие точный объем подачи смазки. Избыток смазки так же вреден, как и её недостаток: излишки могут вытекать и загрязнять окружающие компоненты подвески, а недостаток приводит к сухому трению и скрипам. Роботизированные манипуляторы или специализированные дозаторы наносят материал строго в определенные зоны контакта.
Завершающим этапом является финальная сборка и контроль. На современных предприятиях, таких как завод «Юйхуань Пэньюе Механизм», реализованы замкнутые технологические цепочки, включающие финальную сборку непосредственно после основных операций обработки. Это минимизирует риски повреждения деталей при транспортировке между цехами. Оборудование для финального контроля включает измерительные приборы и испытательные стенды, которые проверяют геометрические параметры собранного узла, усилие перемещения подвижных частей и общую герметичность конструкции.
Материаловедение и выбор компонентов для пластиковых гильз
Выбор материалов для снаряжения пластиковых гильз определяет эксплуатационные характеристики всего узла подвески. Инженеры должны учитывать множество факторов: температурный диапазон эксплуатации, воздействие химических реагентов (дорожных солей, масел, топлив), динамические нагрузки и требования к акустическому комфорту. Ошибка в подборе материала может привести к преждевременному выходу из строя детали, что недопустимо для компонентов безопасности, к которым относятся элементы шасси.
Пластиковые гильзы чаще всего изготавливаются из полиамидов (PA), армированных стекловолокном. Стекловолокно повышает жесткость и прочность материала, снижая его ползучесть под длительной нагрузкой. Однако армирование усложняет процесс литья и требует более точного контроля параметров оборудования. Альтернативой могут служить специальные марки полиоксиметилена (POM), обладающие низким коэффициентом трения и высокой износостойкостью, что делает их идеальными для скользящих пар трения внутри амортизационной стойки.
Металлические компоненты, сопрягаемые с пластиковыми гильзами, подвергаются серьезным коррозионным нагрузкам. Использование стали с цинковым покрытием является отраслевым стандартом для обеспечения долговечности. Цинковое покрытие создает барьерный и катодный защитный слой, предотвращая ржавление даже при повреждении внешнего слоя краски или грязи. В ассортименте профессиональных производителей представлены модели втулок именно с таким покрытием, что подчеркивает важность этого аспекта для сохранения функциональности узла на протяжении всего срока службы автомобиля.
Резиновые компоненты, интегрируемые в процесс снаряжения, выполняют функцию виброизоляции. Они должны сохранять эластичность в широком температурном диапазоне, от экстремальных зимних холодов до летней жары, когда температура под капотом и в колесных арках значительно повышается. Качество вулканизации резины и её адгезия к металлическим или пластиковым поверхностям проверяются на специальных стендах. Расслоение резины или потеря ею упругих свойств приводят к появлению стуков в подвеске и ухудшению управляемости автомобиля.
Смазочные материалы, используемые при снаряжении, должны быть инертными по отношению ко всем контактирующим материалам. Специальные литиевые или силиконовые смазки обеспечивают стабильный коэффициент трения и защищают поверхности от износа. Важно, чтобы смазка не вымывалась водой и не теряла своих свойств под воздействием ультрафиолета, если гильза частично открыта для внешней среды. Подбор смазки осуществляется индивидуально для каждой пары материалов, что требует глубоких знаний в области трибологии.
Роль многоуровневого контроля качества в производстве
В B2B-секторе производства автокомпонентов качество продукции является основным критерием выбора поставщика. Процесс снаряжения пластиковых гильз не может считаться завершенным без прохождения строгого многоступенчатого контроля. Система контроля качества должна охватывать все этапы: от входного контроля сырья до выходного контроля готовой продукции. Такой подход позволяет выявлять дефекты на ранних стадиях, минимизируя затраты на переделку и гарантируя поставщику репутацию надежного партнера.
Входной контроль сырья включает проверку сертификатов на пластиковые гранулы, металлические заготовки и резиновые смеси. Лабораторные испытания образцов сырья на соответствие физико-химическим показателям являются обязательными. Только после подтверждения качества материалов они допускаются в производство. Это фундаментальный этап, так как дефекты сырья невозможно исправить последующими операциями сборки.
Операционный контроль осуществляется на всех этапах производства. Датчики на прессовом оборудовании фиксируют каждое усилие запрессовки, и любые отклонения от заданных параметров приводят к автоматической отбраковке детали. Системы технического зрения проверяют правильность установки каждого компонента в гильзу. Такой непрерывный мониторинг обеспечивает стабильность размеров и свойств каждой выпускаемой единицы продукции.
Выходной контроль готовой продукции проводится с применением высокоточных измерительных приборов и испытательных стендов. Проверяются геометрические параметры, соответствие посадочных мест чертежам, а также функциональные характеристики, такие как усилие перемещения и отсутствие люфтов. Для ответственных деталей могут проводиться выборочные разрушающие тесты или испытания на долговечность, имитирующие реальные условия эксплуатации.
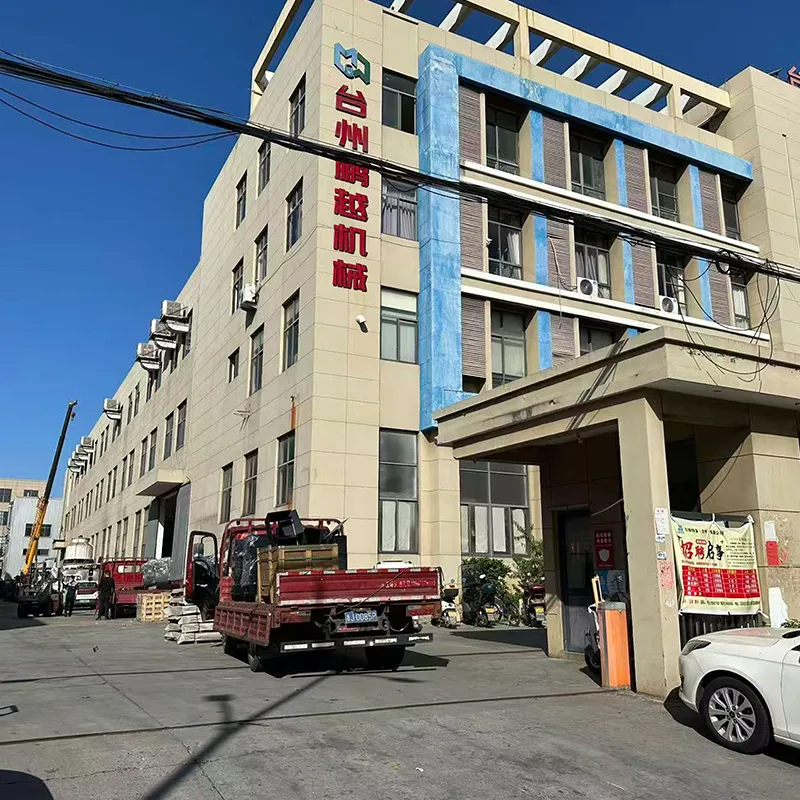
Завод «Юйхуань Пэньюе Механизм» демонстрирует пример системного подхода к качеству. Предприятие, расположенное в ключевой промышленной зоне Цзефантан, внедрило многоуровневую систему контроля, которая включает входной, операционный и выходной контроль. Наличие собственной исследовательской команды и современных испытательных стендов позволяет заводу обеспечивать стабильность размеров и долговечность продукции, соответствующую международным требованиям. Это особенно важно для поставок на рынки СНГ и сотрудничества с ведущими отраслевыми предприятиями, где требования к качеству предельно высоки.
Интеграция процессов снаряжения в общую цепочку поставок автокомпонентов
Производство компонентов шасси, включая снаряженные пластиковые гильзы и амортизационные втулки, является частью сложной глобальной цепочки поставок. Эффективность этой цепочки зависит не только от качества отдельных деталей, но и от способности производителя адаптироваться к требованиям клиентов, обеспечивать своевременные поставки и поддерживать техническую поддержку на всех этапах взаимодействия.
Специализация предприятия на конкретных типах деталей позволяет достичь высокой эффективности производства. Завод «Юйхуань Пэньюе Механизм» фокусируется на двух ключевых направлениях: амортизационных втулках и элементах тяговой группы стабилизатора. Такая узкая специализация позволяет накопить глубокую экспертизу в технологиях обработки материалов, проектировании оснастки и оптимизации процессов сборки. В результате производитель может предлагать клиентам решения, которые точно соответствуют требованиям по функциональности и долговечности.
Широкий модельный ряд является важным конкурентным преимуществом. Современный автопарк состоит из тысяч моделей автомобилей, каждая из которых имеет уникальные конструктивные особенности подвески. Производитель, способный выпускать свыше 30 000 типоразмеров продукции, включая различные исполнения тяг стабилизатора и втулок с разными покрытиями, становится универсальным партнером для дистрибьюторов и сервисных сетей. Это позволяет клиентам закрывать потребности широкого спектра марок и моделей легковых автомобилей и коммерческого транспорта через одного поставщика.
Гибкость производственной организации играет ключевую роль в удовлетворении спроса. Наличие двух производственных площадок, как в случае с заводами в городах Юйхуань и Цзянси, позволяет распределить нагрузку и обеспечить непрерывность поставок даже в случае возникновения локальных проблем на одном из участков. Замкнутые технологические цепочки, от механической обработки до финальной сборки, сокращают логистические издержки и время производства, что положительно сказывается на стоимости конечной продукции для покупателя.
Техническая поддержка и персонализированный подход к каждому партнеру становятся определяющими факторами при выборе поставщика на рынке B2B. Консультационная помощь при подборе аналогов, оперативное решение вопросов по сертификации и адаптация продукции под специфические требования заказчиков — это услуги, которые добавляют ценность простому товару. Компания, придерживающаяся принципов прозрачного взаимодействия, помогает своим партнерам избегать ошибок при заказе и ускоряет вывод новых продуктов на рынок.
Критерии выбора поставщика компонентов шасси для B2B-закупщиков
Для специалистов по закупкам в автомобильной отрасли выбор поставщика компонентов шасси, таких как снаряженные пластиковые гильзы и амортизационные втулки, требует комплексной оценки потенциального партнера. Цена не является единственным и часто не главным критерием. Надежность поставок, соответствие техническим спецификациям и способность производителя решать нестандартные задачи имеют решающее значение для бесперебойной работы бизнеса.
Первым шагом является аудит производственных возможностей. Закупщик должен убедиться, что производитель обладает необходимым оборудованием для точной механической обработки, штамповки и сборки. Наличие собственных исследовательских команд и инженерного потенциала говорит о способности компании развивать ассортимент и адаптироваться под новые платформы автомобилей. Опыт ведущих инженеров, привлеченных на начальном этапе развития предприятия, является залогом технологической зрелости производства.
Вторым важным критерием является система контроля качества. Сертификация моделей и наличие протоколов испытаний подтверждают, что продукция соответствует заявленным характеристикам. Покупателю следует запрашивать информацию о методах контроля, используемых на предприятии, и наличии испытательных стендов. Возможность проведения независимых тестов или предоставление образцов для предварительной проверки также является признаком уверенности производителя в своем продукте.
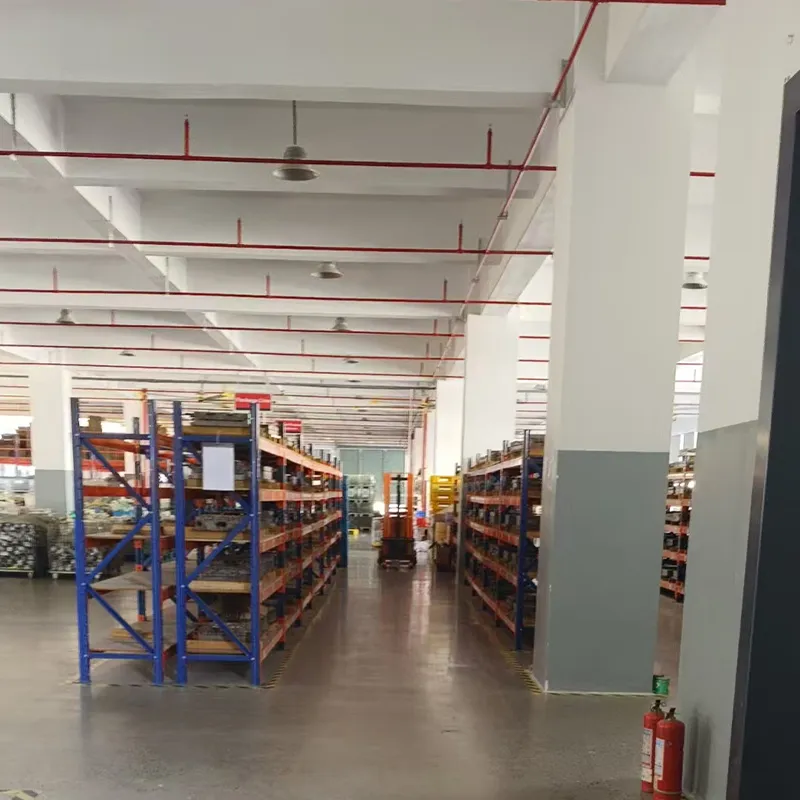
Третий аспект — логистика и гибкость поставок. Способность завода обеспечивать регулярные и своевременные поставки как крупным партнерам, так и дистрибьюторским сетям, свидетельствует о хорошо отлаженных бизнес-процессах. Строгое логистическое планирование и наличие складских запасов популярных позиций позволяют минимизировать риски простоев в цепи поставок клиента.
Четвертый критерий — репутация и опыт работы на рынке. Долгосрочные партнерские отношения с ведущими производителями автокомпонентов служат лучшим подтверждением стабильности качества. Сотрудничество с известными отраслевыми предприятиями указывает на то, что производитель прошел строгие аудиты и соответствует высоким стандартам качества. Для завода «Юйхуань Пэньюе Механизм» такими партнерами являются компании «Дэличжун», «Жуйтай», «Ди’ао», «Водон» и «Жуйли», что подтверждает его устойчивую позицию на рынке.
Наконец, важно оценивать сервисную политику поставщика. Оперативное решение вопросов по сертификации, помощь в подборе аналогов и адаптация продукции под специфические требования показывают готовность компании к долгосрочному сотрудничеству. Стратегическая цель производителя — укрепление репутации надежного поставщика, способного обеспечивать высокий уровень инженерной ответственности на всех этапах жизненного цикла продукции, должна совпадать с интересами покупателя.
Технические нюансы и частые ошибки при эксплуатации узлов с пластиковыми гильзами
Даже идеально изготовленные и снаряженные пластиковые гильзы могут выйти из строя преждевременно, если не учитываются условия их эксплуатации и монтажа. Понимание технических нюансов помогает сервисным центрам и конечным пользователям избегать распространенных ошибок, продлевая срок службы компонентов подвески.
Одной из частых ошибок является неправильная установка деталей при ремонте. Перекос гильзы при запрессовке в корпус амортизатора или рычаг подвески приводит к неравномерному распределению нагрузок. Это вызывает повышенный износ одной стороны детали и может стать причиной появления скрипов и стуков. Использование специализированного инструмента и соблюдение рекомендаций производителя по направлению установки являются обязательными условиями качественного ремонта.
Еще одним важным аспектом является чистота рабочих поверхностей. Перед установкой новой гильзы необходимо тщательно очищать посадочные места от старой грязи, коррозии и остатков предыдущих смазок. Наличие абразивных частиц между пластиковой гильзой и металлическим корпусом действует как наждачная бумага, быстро разрушая полимерный материал. Поэтому очистка и обезжиривание поверхностей перед сборкой — неотъемлемая часть технологического процесса ремонта.
Использование неподходящих смазочных материалов также является распространенной проблемой. Некоторые мастера используют универсальные смазки, которые могут быть несовместимы с материалом гильзы или резиновыми уплотнителями. Это может привести к химической деградации пластика, его растрескиванию или потере эластичности резины. Рекомендуется использовать только те смазки, которые рекомендованы производителем компонента или соответствуют спецификациям оригинального оборудования.
Также стоит учитывать температурные режимы эксплуатации. Хотя современные инженерные пластики рассчитаны на широкий диапазон температур, экстремальные перегрузки в сочетании с высокими температурами могут ускорять старение материала. Регулярная диагностика подвески позволяет вовремя выявлять признаки износа гильз, такие как появление люфтов или изменение характера шума при движении, и заменять их до того, как они станут причиной повреждения более дорогих компонентов подвески.
В заключение, снаряжение пластиковой гильзы — это высокотехнологичный процесс, требующий точного оборудования, качественных материалов и строгого контроля. Выбор надежного производителя, такого как завод «Юйхуань Пэньюе Механизм», обладающего развитой производственной базой, собственными исследованиями и опытом работы с ведущими отраслевыми игроками, гарантирует получение продукции, отвечающей самым строгим требованиям современного автомобилестроения. Инвестиции в качественные компоненты шасси окупаются безопасностью, комфортом и долговечностью автомобиля.